 Inglés
 中文简体
Guía de la máquina de impresión de huecograbado: cómo funcionan las prensas de huecograbado y cómo elegir una
La impresión por huecograbado tiene fama de ser pesada, rápida y un poco implacable, y cualquiera que haya estado junto a una prensa bien colocada sabe que la reputación se gana. Un cilindro grabado gira, la tinta llena miles de células diminutas, una cuchilla doctora limpia la superficie y la red sale de la secadora con una veta de madera o una textura de piedra lo suficientemente convincente como para que los visitantes extiendan la mano para tocarla. Esa es la realidad diaria en las plantas de películas y papel decorativo, y es el mundo en el que nuestro equipo de Zhejiang Meige Machinery ha trabajado desde 1999.
Lo que sigue es un recorrido práctico sobre cómo funciona una máquina de impresión por huecograbado, qué piezas realmente deciden la calidad de impresión y cómo hacer coincidir la configuración de la prensa con el material que desea procesar. No es difícil venderlo, sólo la visión desde el lado de la construcción de maquinaria de la industria.
Cómo funciona una máquina de impresión por huecograbado
El huecograbado y el rotograbado describen el mismo principio: la imagen se graba en la superficie de un cilindro en lugar de transportarse sobre una placa. El cilindro está recubierto de cobre, grabado con un patrón de celdas y luego cromado. La tinta inunda las celdas, una cuchilla rascadora de acero limpia la superficie sin imagen y un rodillo de impresión presiona la banda contra el cilindro para que la tinta salga de las celdas y caiga sobre el sustrato.
Una vez que se termina un color, la banda pasa a través de una secadora y luego a la siguiente unidad de impresión. En una prensa decorativa puedes tener cuatro, cinco, seis o siete unidades en línea, cada una agregando una capa de la textura final. La secuencia en una máquina moderna generalmente es la siguiente:
- Descanso y acondicionamiento web. Se empalma el rollo, se establece la tensión y la banda se guía hacia la primera unidad sin arrugas.
- Tensión de alimentación y registro. La banda se estira hasta un valor estable y repetible, porque el gramaje y el alargamiento deben permanecer constantes o el registro se desviará.
- Entintado y retoque. Cada unidad suministra su propia tinta y cada cuchilla elimina el excedente antes de la línea de impresión.
- Impresión y transferencia. El rodillo de impresión recubierto de goma presiona la banda hacia las celdas. La uniformidad de la presión en todo el ancho importa más que la fuerza bruta.
- Secado entre colores. Cada estación se seca antes de que llegue el siguiente color; de lo contrario, la tinta húmeda se desprende y la superficie se vuelve turbia.
- Secado final, enfriamiento y rebobinado. La red se seca completamente, se enfría para detener el bloqueo y luego se enrolla con tensión controlada.
En una máquina con transmisión por eje electrónico (ELS), cada unidad de impresión tiene su propio servomotor. La corrección del registro se produce poniendo en fase los cilindros individuales en lugar de mover los rodillos de compensación, lo que acorta la preparación y mantiene estables los tirajes largos a medida que se estira la banda.
Las partes que deciden la calidad de impresión
Las máquinas varían enormemente en tamaño y automatización, pero los componentes que influyen en el resultado impreso siguen siendo los mismos. Cuando un trabajo sale mal, la causa casi siempre está en esta breve lista.
| Componente | que hace | que mirar |
|---|---|---|
| Cilindro de huecograbado | Mantiene la imagen en celdas grabadas. | Profundidad de la celda, desgaste del cromo y condiciones de almacenamiento. |
| cuchilla doctora | Elimina el exceso de tinta de la superficie del cilindro. | Ángulo de la hoja, presión y condición del borde. |
| Rodillo de impresión | Presiona la web en las celdas entintadas. | Consistencia de dureza y presión uniforme en todo el ancho. |
| Unidades de secado | Evaporar disolvente o agua entre estaciones. | Equilibrio del flujo de aire tanto como la temperatura. |
| control de registro | Mantiene cada color alineado con el primero. | Fiabilidad del sensor en marcas de vetas de madera de bajo contraste |
| Rebobinado y tensión | Ofrece un rollo estable para el siguiente proceso. | Curva de bobinado, especialmente en papel base fino |
Tenga en cuenta que sólo un elemento de esa lista trata sobre la obra de arte. El resto es disciplina mecánica, razón por la cual dos plantas que utilizan cilindros idénticos pueden producir rollos con acabados muy diferentes.
Hacer coincidir la prensa con el material
Una máquina de impresión por huecograbado construida para papel base decorativo de 60 g/m² es diferente de una construida para película de PVC de 80 micras. Las diferencias aparecen en la capacidad de secado, las zonas de tensión, el manejo de los cilindros y el ancho de la banda, por lo que vale la pena comenzar desde el sustrato en lugar de una página del catálogo.
Papel decorativo y vetas de madera.
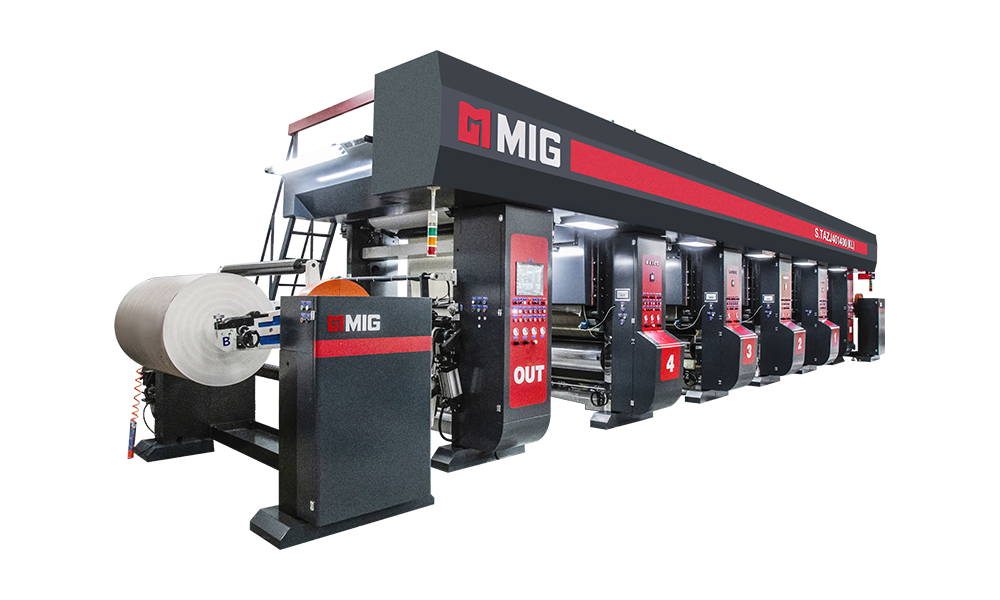
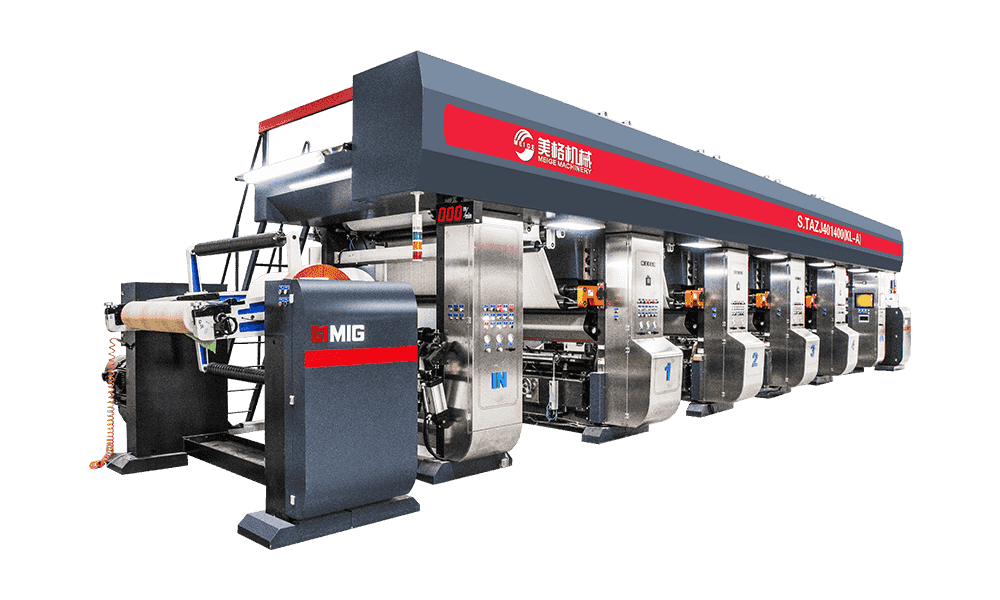
Esta es la familia más grande de trabajos de huecograbado en la cadena de suministro de muebles y pisos: papel revestido de melamina, revestimiento laminado, capas superiores de pisos de ingeniería y superficies de paneles de gabinetes. La veta de la madera es implacable porque el ojo humano es extremadamente bueno para detectar una repetición rota o un cambio de color a lo largo de un rollo. Lo normal son entre cuatro y siete unidades de color, y muchas plantas eligen configuraciones de cilindros de gran diámetro para tener más volumen de tinta disponible y menos cambios de cilindros durante una larga campaña de producción. La precisión de registro de una fracción de milímetro es lo que separa una tabla convincente de una impresa, por eso nuestro Impresión de papel decorativo de grano de madera Las configuraciones generalmente se especifican junto con el registro automático y no como una ocurrencia tardía.
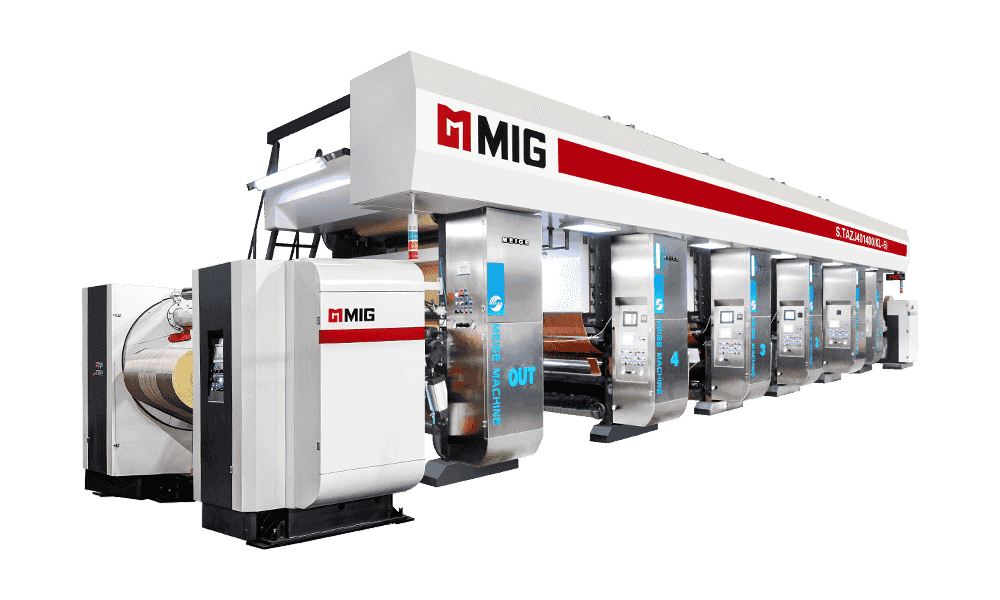
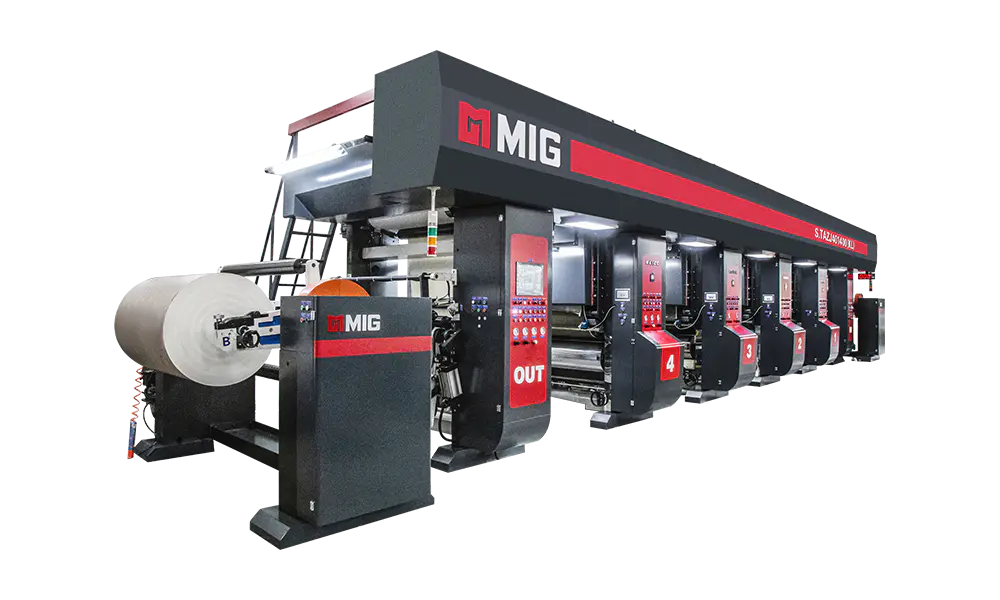 Máquina de impresión en huecograbado de papel decorativo S.TAZJ401400(KL) Prensa de huecograbado ELS de velocidad media-alta para papel decorativo de madera de ingeniería, con sobreimpresión automática y observación de la calidad de imágenes fijas; Adecuado para vetas de madera de registro crítico. Ver producto →
Los sustratos de película y de lámina vuelven a comportarse de manera diferente. El PVC, PP y PET casi no absorben tinta, por lo que la adhesión, el secado y el enfriamiento de la banda deben manejarse deliberadamente para evitar bloqueos en el rebobinado.
Film decorativo de PVC, PP y PET
Las líneas de películas decorativas generalmente combinan la impresión por huecograbado con un paso posterior de laminación y estampado, donde una capa impresa se une a una película base y luego se texturiza con un rodillo. Por lo tanto, la prensa tiene que ofrecer una distribución uniforme de la tinta en todo el ancho, porque cualquier variación será amplificada por el rodillo de estampado. El control de la tensión es igualmente importante: la película se estira más fácilmente que el papel, y una red errante aparecerá como un error de registro que ningún ajuste de la cuchilla puede solucionar.
 Máquina de impresión por huecograbado de película de PVC S.TAZJ501400 (PL600) Prensa de huecograbado ELS de alta velocidad para películas para pisos y compuestos de PVC, que utiliza sincronización servo total y sobreimpresión por computadora para una producción consistente de películas decorativas de ancho ancho. Ver producto →
Papel de transferencia y película de transferencia.
La impresión por transferencia textil utiliza una lógica económica diferente. El papel o la película impresa es un soporte, por lo que el comportamiento de liberación de la tinta, y no sólo el resultado visual, se convierte en un criterio de calidad. Las máquinas para este segmento a menudo ejecutan configuraciones de varias unidades y necesitan manejar sistemas de tinta tanto a base de aceite como de agua, ya que las regulaciones y los requisitos de los clientes varían según el mercado. En particular, las tintas a base de agua exigen una gran capacidad de secado, ya que la carga de agua es mucho mayor que en el caso de las tintas solventes.
Decisiones de configuración que dan forma al resultado
Cuando un cliente pide un presupuesto, la conversación útil no es sobre el precio de una máquina sino sobre seis o siete decisiones que determinarán lo que la máquina podrá hacer durante los próximos quince años:
- Número de estaciones de color. Four es un caballo de batalla para las vetas de madera simples; seis o siete dan espacio para la capa base, la veta, los poros, las luces y una capa protectora.
- Ancho de la web. Los formatos de cuatro, seis y siete pies se adaptan a diferentes anchos de línea descendentes. Más ancho no es automáticamente mejor si su equipo de conversión no puede seguir el ritmo.
- Diámetro del cilindro. Las configuraciones de gran diámetro contienen más tinta y reducen la frecuencia de cambio, a costa del espacio.
- Tipo de unidad. Impulsado por eje o accionamiento por eje electrónico . ELS acorta la preparación y simplifica el registro en repeticiones largas.
- Arquitectura de secado. La química de la tinta decide esto. Los trabajos a base de agua necesitan sustancialmente más espacio libre de secado que los trabajos con solventes.
- Nivel de automatización. El registro automático, el control de la viscosidad y el manejo automatizado de los rollos reducen el contenido de mano de obra por turno.
- Integración. Ya sea que la impresión, el recubrimiento o el estampado se realicen en línea o en pasadas separadas.
No existe una mejor respuesta universal aquí. Una planta con pocas campañas y campañas variadas valora un cambio rápido; una planta que utiliza una textura durante semanas valora la estabilidad y el bajo mantenimiento. Ambos son legítimos y la máquina debe especificarse en consecuencia.
Equipo alrededor de la prensa
Cualquiera que haya dirigido un departamento de huecograbado sabe que la prensa es sólo una parte del coste de propiedad. Los cilindros son pesados, caros y se dañan fácilmente; la tinta debe mezclarse hasta alcanzar una viscosidad repetible; y cada rollo producido tiene que ser inspeccionado y rebobinado antes de llegar al cliente.
Es por eso que construimos una gama más amplia que solo prensas: lavadoras automáticas de cilindros que manejan carros de impresión de entrada y salida, almacenamiento de cilindros verticales con manejo AGV opcional, mezcladores de tinta, prensas de muestras para trabajos de laboratorio y máquinas rebobinadoras de inspección. El lavado afecta la vida útil de la placa. El almacenamiento afecta si un cilindro imprime limpiamente después de seis meses en el bastidor. El rebobinado de inspección detecta empalmes, daños en los bordes y defectos de impresión antes de que se conviertan en una queja del cliente.
 MF-1400-1650 Máquina Rebobinadora e Inspección Rebobinador de inspección postimpresión con corrección automática, rodillo de presión neumático y recorte de bordes opcional, que ayuda a detectar empalmes, daños en los bordes y defectos de impresión antes de la entrega al cliente. Ver producto →
Para una nueva línea, generalmente sugerimos planificar estos elementos al mismo tiempo que la prensa. Reequipar un almacén de cilindros en una nave existente es un proyecto mucho más complicado que diseñar el flujo correctamente desde el principio.
Mantener la máquina en buen estado a lo largo del tiempo
Las prensas de huecograbado son máquinas de larga duración y la mayoría de los problemas sobre los que nos preguntan en el campo son cuestiones de mantenimiento más que fallas de diseño. Algunos hábitos ayudan mucho:
- Reemplace las rasquetas según un cronograma en lugar de esperar a que aparezcan rayas.
- Limpie los cilindros rápidamente y guárdelos en un ambiente controlado, nunca sobre concreto desnudo.
- Realice un seguimiento de la viscosidad y la temperatura de la tinta, porque ambas cambian el comportamiento de transferencia hora tras hora.
- Mantenga registros de la presión del rodillo de impresión para cada trabajo para poder repetir un buen resultado.
- Inspeccione los filtros de la secadora y el flujo de aire, ya que un conducto que se obstruye lentamente aparece primero como un problema de secado.
- Capacite a los operadores sobre el diagnóstico de registro, no solo sobre el arranque y la parada.
Elegir una máquina de impresión por huecograbado es realmente un ejercicio para adaptar la capacidad mecánica a un sustrato, una textura y un ritmo de producción. Obtenga el diámetro del cilindro, la capacidad de secado, las zonas de tensión y el enfoque de registro correcto, rodee la prensa con un manejo sensato de los cilindros y la tinta, y la máquina producirá silenciosamente rollos consistentes durante años. Si desea hablar sobre un material y una textura específicos, nuestros ingenieros siempre estarán felices de examinar muestras y juegos de cilindros con usted antes de hablar sobre las especificaciones.
Categorías de Producto
Noticias recomendadas

2026-11-18Guía de la máquina de impresión de huecograbado: cómo funcionan las prensas de huecograbado y cómo elegir una
2026-11-12Guía de la máquina laminadora de PVC: Laminación de película rollo a rollo, paso a paso
2026-11-04Máquina de estampado y laminado de PVC: cómo funcionan la unión, la textura y la planificación de líneas
Productos Recomendados
La variedad de modelos, para satisfacer las necesidades de desarrollo de diversas regiones del mundo.
¡Envíanos un mensaje ahora mismo!
enlaces rápidos
Productos
- Impresora de huecograbado de papel decorativo serie KL
- Impresora de huecograbado de papel decorativo serie DL
- Impresora de huecograbado de papel decorativo serie HL
- Impresora de huecograbado de papel decorativo serie MG
- Máquina de recubrimiento por huecograbado de papel decorativo serie LLW
- Impresora de huecograbado de papel decorativo serie BL, CS, JS, CL, JL, EL
- ......
Contáctenos
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Maquinaria Co., Ltd. de Zhejiang Meige All rights reserved.
 Privacidad