 Inglés
 中文简体
Guía de la máquina laminadora de PVC: Laminación de película rollo a rollo, paso a paso
Pregunte a diez personas del sector de películas decorativas qué hace una máquina laminadora de PVC y obtendrá al menos tres respuestas diferentes. Alguien describirá una prensa plana que recubre tableros de MDF con láminas de PVC. Alguien más se imaginará una línea de rollo a rollo donde la película impresa se une a un soporte y se estampa en relieve en una sola pasada. Un tercero hablará de una línea composite multicapa que une dos o tres películas sin utilizar una gota de adhesivo.
Todos tienen razón, dentro de sus cuatro paredes. La confusión no tiene que ver realmente con el vocabulario. Se trata de dónde se ubica la máquina en la planta y qué se espera que entregue al final del turno. Desde nuestro lado de la industria, habiendo construido equipos de decoración en Hangzhou desde 1999, hemos observado esta misma conversación en docenas de fábricas. Esta guía explica lo que realmente hacen estas líneas, cómo encajan las estaciones y las preguntas que vale la pena hacerse antes de aprobar una especificación.
Lo que realmente se le pide a la máquina que haga
Si se elimina el lenguaje de marketing, una línea de laminación tiene tres funciones. La primera es la unión: unir dos o más redes y asegurarse de que permanezcan juntas durante el corte, el prensado y los años de servicio. El segundo es la superficie: impartir una textura, un nivel de brillo o una capa protectora que la película impresa no puede proporcionar por sí sola. El tercero es la consistencia: mantener el espesor, la tensión y el color en un rollo que puede funcionar durante horas.
Todo lo demás, el PLC, la HMI y el manejo automatizado de los rollos, existe para servir a esos tres resultados. Cuando una línea decepciona, casi nunca es porque el sistema de control sea demasiado simple. Esto se debe a que uno de esos tres trabajos no estaba especificado en la etapa de cotización.
La laminación de hojas y el rollo a rollo son animales diferentes
Los resultados de búsqueda para este tema tienden a mezclar dos familias de máquinas muy diferentes, por lo que vale la pena separarlas lo antes posible.
Las laminadoras de láminas toman un panel rígido, ya sea MDF, madera contrachapada, tableros de partículas o tableros de espuma, y aplican una lámina de PVC en una o ambas caras mediante adhesivo o una película térmica. El resultado es un panel terminado. Los tiempos de ciclo se miden en segundos o minutos por tabla, y el operador maneja pilas en lugar de rollos.
Las laminadoras rollo a rollo trabajan con bandas continuas. La película impresa de PVC, PP o PET se combina con una capa de respaldo, una capa protectora opcional y, a veces, una capa intermedia metálica o de espuma, luego se estampa y se rebobina. El resultado es un rollo de película decorativa que luego se vende a una fábrica de paneles, a un fabricante de suelos o a un fabricante de componentes para muebles. Si su negocio es la impresión y el acabado de películas, esta es la familia que está buscando y las especificaciones que importan son el ancho de la banda, la estabilidad de la tensión y el control térmico en lugar del tiempo del ciclo de prensa.
Dentro de la línea, estación por estación
La siguiente secuencia es típica de una línea compuesta de películas decorativas. Las configuraciones reales cambian según el número de capas y si se requiere un revestimiento o una piel protectora.
| Estación | Función | nota practica |
|---|---|---|
| desenrollado principal | Alimenta la banda impresa con tensión controlada. | Los diámetros más grandes reducen la frecuencia de empalme en tiradas largas |
| Relajación secundaria | Alimenta la película de respaldo, protectora o intermedia. | Dos o tres desenrollados son comunes en líneas compuestas. |
| Precalentar | Lleva las redes a la temperatura de unión de manera uniforme | El calentamiento desigual se manifiesta como una adhesión irregular |
| Nip compuesto | Presiona las capas juntas bajo presión controlada. | La corona de balanceo y el paralelismo importan más que el tonelaje |
| Estampado | Imparte textura, mate o brillo, o un patrón registrado. | El tiempo de cambio de rollo rige su combinación de productos |
| Enfriamiento | Establece la textura antes de rebobinar. | Los atajos aquí causan bloqueo en el rollo terminado. |
| Rebobinar | Tensa y enrolla el compuesto terminado. | El control de tensión cónica evita el desplazamiento telescópico. |
La ruta sin pegamento y por qué es importante
Las líneas compuestas tradicionales se basan en una capa adhesiva entre las redes. Funciona, resulta familiar y para muchos productos sigue siendo la respuesta correcta. Pero el enfoque sin pegamento, en el que las capas se unen sólo mediante calor y presión, ha ido ganando terreno por razones más prácticas que modernas.
Al retirar el adhesivo se elimina una fuente de turbidez, una fuente de manipulación de disolventes y una fuente de delaminación cuando el adhesivo envejece de forma diferente a las películas que lo rodean. También simplifica la lista de materiales, lo cual es importante cuando los clientes empiezan a preguntar de qué está hecha una película.
 MGFH-1650D-3 Máquina de estampado compuesto sin cola multicapa de PVC Una máquina de estampado de compuestos de PVC de 2 o 3 capas que se adhiere sin adhesivo y agrega una capa posterior, adecuada para productores de papel decorativo que evitan defectos relacionados con el adhesivo. Ver producto →
En las máquinas configuradas de esta manera, se pega una estructura de 2 o 3 capas sin adhesivo, luego se estampa y, cuando es necesario, se le aplica una capa protectora en la misma pasada. La dificultad de ingeniería radica en la uniformidad de la temperatura en toda la banda y en mantener constante la presión de compresión a medida que los diámetros de los rodillos cambian a lo largo del recorrido. Si se hacen bien esos dos, el proceso será notablemente estable; Si se equivoca, lo verá inmediatamente como marcas de ondas o bordes curvados.
Decidir dónde se ubicará el laminador en su planta
La laminadora rara vez es la primera máquina en la cadena de valor y tratarla como una compra aislada es un error común. En la mayoría de las operaciones de películas decorativas, la secuencia es: impresión, luego composición y estampado, luego inspección y rebobinado.
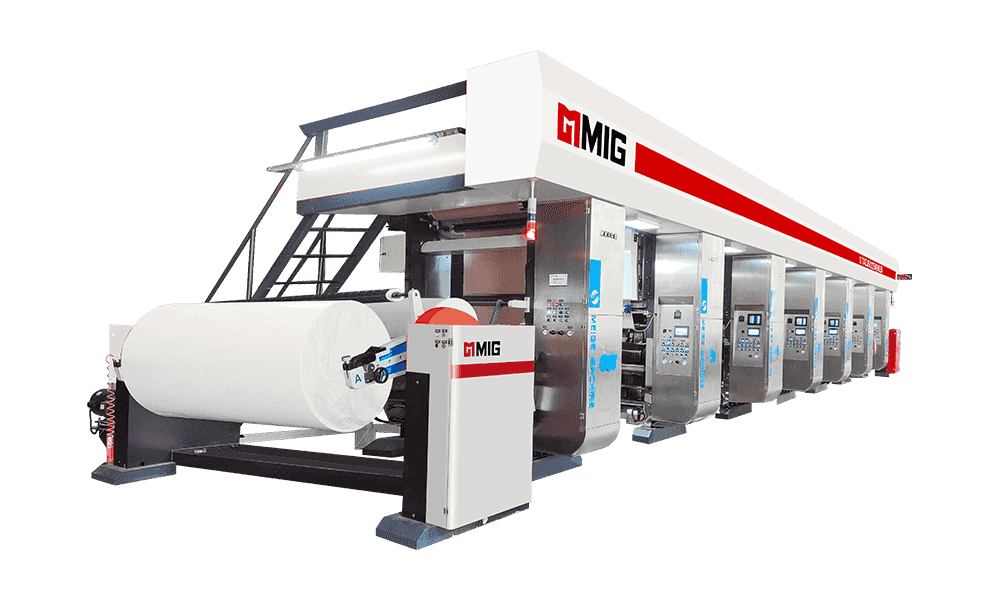
Eso significa que el laminador hereda todo lo que produjo la prensa. Si la banda impresa llega con una desviación del registro o un secado inconsistente, ninguna cantidad de presión de compresión arreglará el rollo terminado. Por eso, cuando hablamos de una línea con los clientes, normalmente comenzamos en sentido ascendente. un Máquina de impresión de películas decorativas de PVC con transmisión por eje electrónica estable y secado controlado le da a la laminadora una entrada limpia y toda la línea se vuelve más fácil de ajustar.
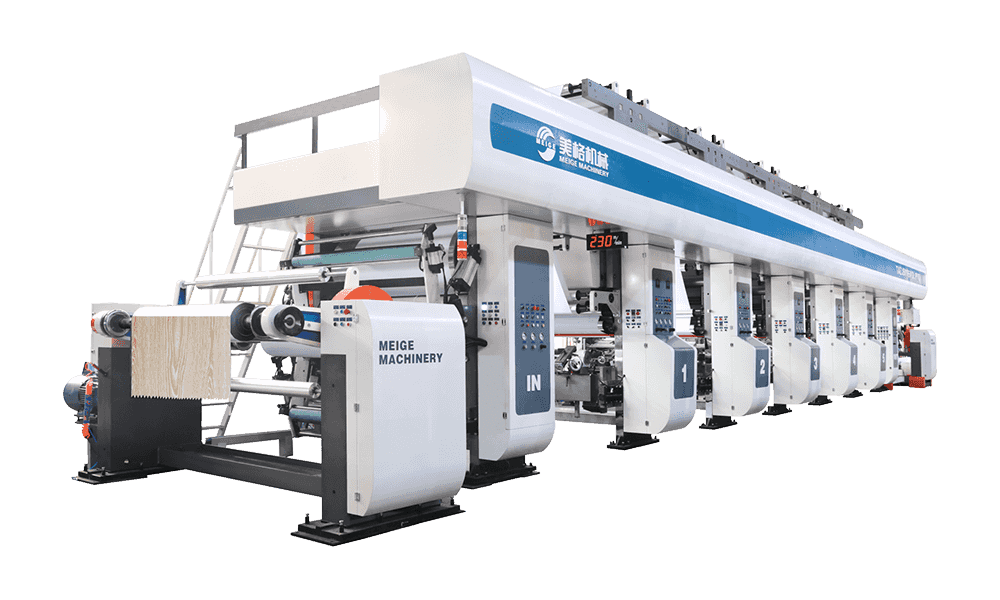 Máquina de impresión en huecograbado de PVC S.TAZJ501650 PL800 de 4 pies Una impresora de huecograbado de PVC de alta velocidad para películas decorativas y para pisos, con impresión servosincrónica y amplia capacidad de rollo, lo que brinda a los laminadores una banda impresa más limpia. Ver producto →
La parte aguas abajo merece la misma atención. Los equipos de inspección y rebobinado detectan marcas de empalme, defectos superficiales y fallas de tensión antes de que el rollo llegue al cliente, y es mucho más económico encontrar esos problemas en su propia planta que en la línea de prensa de otra persona.
 Máquina de inspección de rebobinado de ancho ancho MF-1950-2250 Una máquina de inspección y rebobinado de gran ancho con funciones de recorte, corrección automática y embalaje, útil para detectar defectos y fallos de tensión antes de que los rollos lleguen a los clientes. Ver producto →
Especificaciones que vale la pena precisar con antelación
La mayoría de los debates sobre especificaciones se reducen a un puñado de variables. Anotarlos antes de hablar con cualquier proveedor le ahorrará semanas después.
- Ancho de banda y el rango de ancho que realmente espera dentro de cinco años, no solo hoy
- Recuento de capas y si un revestimiento o una piel protectora forma parte del plan del producto
- Velocidad de línea con el espesor de película normal, no la cifra de un folleto
- Inventario de rollos de estampado y tiempo de cambio, porque la variedad de texturas es donde generalmente reside el margen.
- Arquitectura de control de tensión, particularmente tensión cónica en el rebobinado.
- Capacidad de enfriamiento en relación con las velocidades que realmente desea ejecutar
- Espacio de piso disponible, requisitos de cimentación y suministro de energía
También ayuda pensar en el operador, no sólo en el producto. Una línea que sea fácil de enhebrar, fácil de limpiar y fácil de ver funcionará mejor que una técnicamente superior con la que a nadie le gusta estar al lado. Nuestra opinión al respecto es simple: si la persona en el turno no puede saber qué está haciendo la máquina, la máquina no está terminada. Para obtener un recorrido más amplio sobre cómo interactúan estas opciones, esta guía sobre elegir la máquina laminadora de PVC adecuada cubre las compensaciones con más detalle.
Mantener la línea honesta
Las líneas de laminación envejecen con gracia si las dejas. Los modos de falla rara vez son dramáticos; se acumulan como derivas lentas que nadie nota hasta que un cliente se queja.
Mira tres cosas. Primero, la uniformidad de la temperatura en toda la red, verificada con un recorrido simple en lugar de un solo sensor. En segundo lugar, la condición del rodillo de presión, ya que un rodillo desgastado o abombado se muestra como una diferencia de adhesión de borde a centro mucho antes de que sea evidente. En tercer lugar, la limpieza del rollo de estampado, porque los residuos se acumulan silenciosamente y luego se liberan todos de una vez en un buen rollo de película.
Más allá de eso, mantenga registros. Un registro de configuraciones, lotes de películas y calidad del rollo terminado hace que la solución de problemas pase de ser una conjetura a una comparación, y es la mejora de confiabilidad más económica disponible para cualquier planta.
Una máquina laminadora de PVC es, al final, un equipo para pacientes. No realiza actos heroicos; se repite. Las plantas que obtienen el máximo provecho de las suyas son las que trataron la especificación como una conversación de ingeniería en lugar de una comparación de precios, hicieron coincidir la línea con el flujo de material a su alrededor y luego brindaron a los operadores suficiente comprensión para darse cuenta cuando algo pequeño comenzó a cambiar. Ese enfoque no es glamoroso, pero es lo que separa una línea que dura quince años de otra que es fuente de quejas al tercer año.
Categorías de Producto
Noticias recomendadas
2026-11-12Guía de la máquina laminadora de PVC: Laminación de película rollo a rollo, paso a paso
2026-11-04Máquina de estampado y laminado de PVC: cómo funcionan la unión, la textura y la planificación de líneas
2026-10-26Máquina de estampado de laminado de PVC: cómo funcionan la unión, la textura y la planificación de líneas
Productos Recomendados
La variedad de modelos, para satisfacer las necesidades de desarrollo de diversas regiones del mundo.
¡Envíanos un mensaje ahora mismo!
enlaces rápidos
Productos
- Impresora de huecograbado de papel decorativo serie KL
- Impresora de huecograbado de papel decorativo serie DL
- Impresora de huecograbado de papel decorativo serie HL
- Impresora de huecograbado de papel decorativo serie MG
- Máquina de recubrimiento por huecograbado de papel decorativo serie LLW
- Impresora de huecograbado de papel decorativo serie BL, CS, JS, CL, JL, EL
- ......
Contáctenos
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Maquinaria Co., Ltd. de Zhejiang Meige All rights reserved.
 Privacidad