 Inglés
 中文简体
Máquina de estampado de laminado de PVC: cómo funcionan la unión, la textura y la planificación de líneas
La pregunta que escuchamos con más frecuencia sobre una máquina de estampado de laminados de PVC no es la velocidad o el precio. Se trata de secuencia: ¿la textura continúa antes o después de unir las capas y qué sucede con el patrón impreso debajo? Es una pregunta justa, porque la respuesta decide si una línea produce una veta de madera convincente o una imitación ligeramente borrosa de la misma. Hemos pasado cerca de tres décadas construyendo equipos de decoración en Lin'an, Hangzhou, y esta es la explicación que le damos a un visitante que camina por la tienda.
Lo que realmente hace una máquina de estampado de laminado de PVC
Una máquina de estampado de laminado de PVC es una línea continua que realiza tres trabajos en una sola pasada. Reúne dos o tres capas de película de PVC, las une con calor y presión en lugar de adhesivo, y presiona una textura en la superficie mientras el material aún está lo suficientemente suave como para sostenerla. A continuación, la banda se enfría bajo tensión y se rebobina como película decorativa terminada.
El resultado es la superficie que la mayoría de la gente reconoce sin pensar en ella: la veta de una tabla de piso de vinilo rígido, el acabado mate de un revestimiento de panel de mueble, la textura de piedra de un panel de pared. Cada uno de ellos comienza como una película plana y corriente.
La laminación y el gofrado comparten marco pero no trabajo
Es tentador tratar las dos como una sola operación porque ocurren a pocos metros de distancia. En la práctica tienen diferentes tolerancias. La laminación responde a temperatura, presión y tensión; es un problema de vinculación. El estampado responde a la temperatura del rodillo, la presión de corte y la dureza del rodillo de soporte; es un problema de formación. Cuando un cliente nos dice que el patrón parece poco profundo, la causa suele ser una estación de unión funcionando fría como lo es el propio rodillo de estampado.
Mantener esas dos conversaciones separadas es la diferencia entre una línea que se puede marcar durante un turno y una que se ajusta mediante conjeturas durante semanas.
Estación por estación a lo largo de la línea
Una línea de estampado compuesto sin cola es más fácil de entender como una secuencia que como una hoja de especificaciones. La siguiente tabla es el orden por el que normalmente guiamos a los clientes.
| etapa | que pasa | ¿Qué se desplaza cuando no se sostiene? |
|---|---|---|
| Descanso y tensión | Dos o tres rollos se alimentan con la misma tensión. | Arrugas, rizos en los bordes, profundidad de textura desigual |
| Precalentamiento | La película se lleva a la temperatura de unión. | Unión de capa débil, impresión borrosa |
| Compuesto sin cola | Los rollos calentados presionan las capas juntas | Burbujas de aire, separación después del almacenamiento. |
| Estampado | El rollo grabado forma la textura en una película suave. | Patrón poco profundo o duplicado |
| Enfriamiento | Los panecillos fríos fijan la textura antes de enrollarlos. | Textura aplanada dentro del rollo. |
| Recubrimiento o capa superior | Capa transparente opcional para resistencia al desgaste | Desgaste de la superficie durante la manipulación. |
| Rebobinar | Película terminada enrollada a tensión controlada. | Rodillos telescópicos de bloqueo |
No todas las líneas tienen todas las estaciones. Una estructura de dos capas omite el tercer desenrollado, y una línea que recorre una capa superior protectora agrega revestimiento antes del rebobinado final. Lo que no cambia es que el enfriamiento tiene que ocurrir antes de enrollarlo, o la textura se aplana lentamente bajo el peso del rollo.
Por qué el composite sin cola es más importante de lo que parece
Correr sin adhesivo no es sólo un tema de conversación medioambiental, aunque es real: sin manipulación de disolventes, sin curado de adhesivos, menos material para almacenar y desechar. El beneficio práctico es el control del ancho de vía. Una capa adhesiva agrega una película impredecible entre los sustratos y sobre una delgada película decorativa que aparece como una impresión ligeramente borrosa y una textura más suave con la misma presión de pellizco.
La unión sin cola depende de que la propia película alcance la temperatura adecuada en el momento adecuado. Eso hace que el precalentamiento y el control de la temperatura del rodillo sean más críticos que en una línea de adhesivo, y hace que la sección de enfriamiento sea aún más crítica.
Combinar la textura con la impresión y el uso final.
La textura es una especificación, no una decoración. El mismo rollo de estampado se comporta de manera diferente dependiendo de lo que se presiona y de lo que la película terminada tiene que sobrevivir:
- Veta de madera fina para revestimientos de muebles y gabinetes, donde la textura debe sentirse más que verse.
- Fibra ancha y profunda para tablones para pisos, donde la textura debe resistir una capa de desgaste y el tránsito peatonal.
- Efectos de piedra y pizarra, que dependen más de la diferencia de brillo entre registros que de la profundidad física.
- Acabados mate y satinados para paneles de pared y películas de interior, donde el deslumbramiento es el enemigo.
Cuando se imprime la película, el rollo de estampado y el cilindro de impresión deben coincidir. Si la veta de la madera impresa y la veta prensada se separan, la vista la capta inmediatamente, incluso con el brazo extendido. Revisamos el lado de registro de esto en nuestro tecnología de impresión de textura sincronizada página, y se aplica la misma disciplina a la película de PVC que al papel decorativo.
Donde se ubica la impresora en una línea de película de PVC más amplia
La máquina de estampado rara vez es la primera o la última máquina de una planta. Aguas arriba se encuentra una impresora de huecograbado que establece el patrón; aguas abajo se encuentra la inspección y el rebobinado. Cuando los dos extremos se especifican por separado, sin coincidir el ancho de la banda, el perfil de tensión y la velocidad de la línea, el cuello de botella simplemente se mueve hacia la máquina que sea más lenta.
Para la etapa de impresión construimos la serie PL, incluida la impresora de huecograbado de PVC tipo ELS de 4 pies de alta velocidad, que es el socio habitual para una línea de acabado de este tipo. Puedes ver a la familia en nuestro Impresión de películas decorativas de PVC. página.
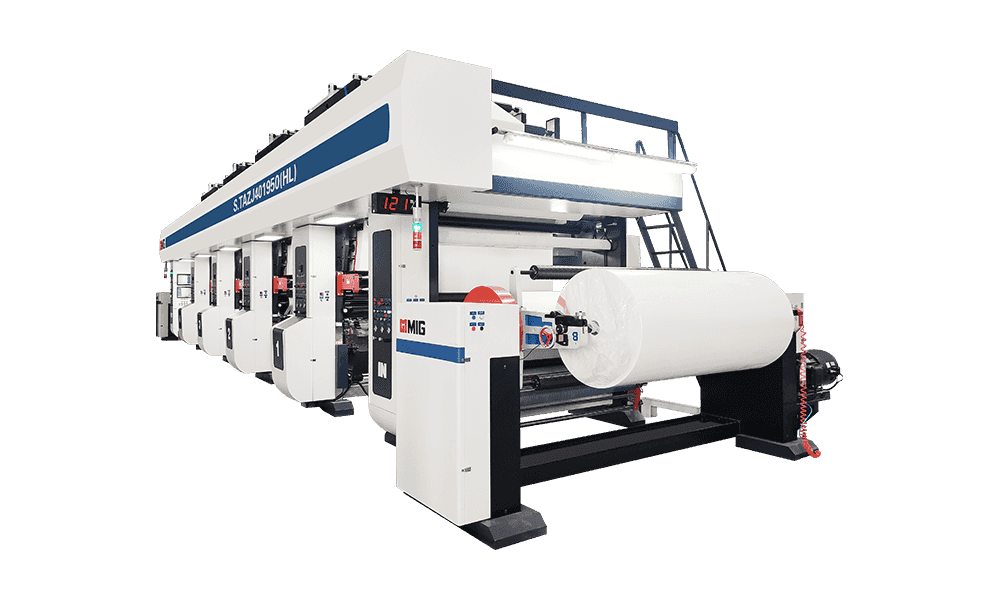
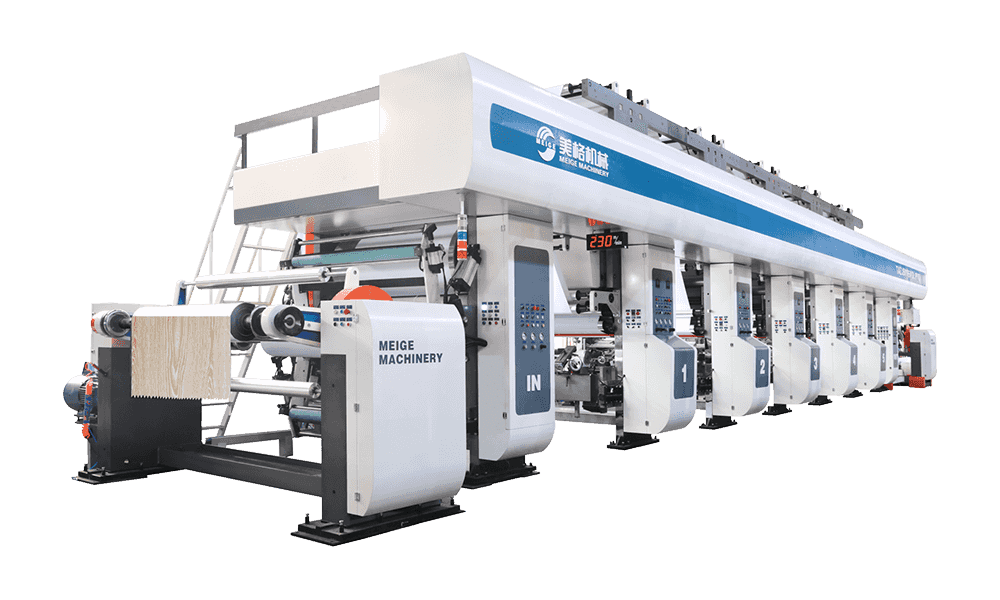 Máquina de impresión en huecograbado de PVC de alta velocidad PL800 Una impresora de huecograbado tipo ELS de 4 pies de la Serie PL, posicionada como el socio de impresión para líneas de acabado de películas decorativas de PVC. Ver producto →
En el lado del acabado, la máquina de estampado compuesto sin pegamento de dos y tres capas es el caballo de batalla para películas decorativas estándar, manejando la unión y la textura en una sola pasada con un tamaño compacto.
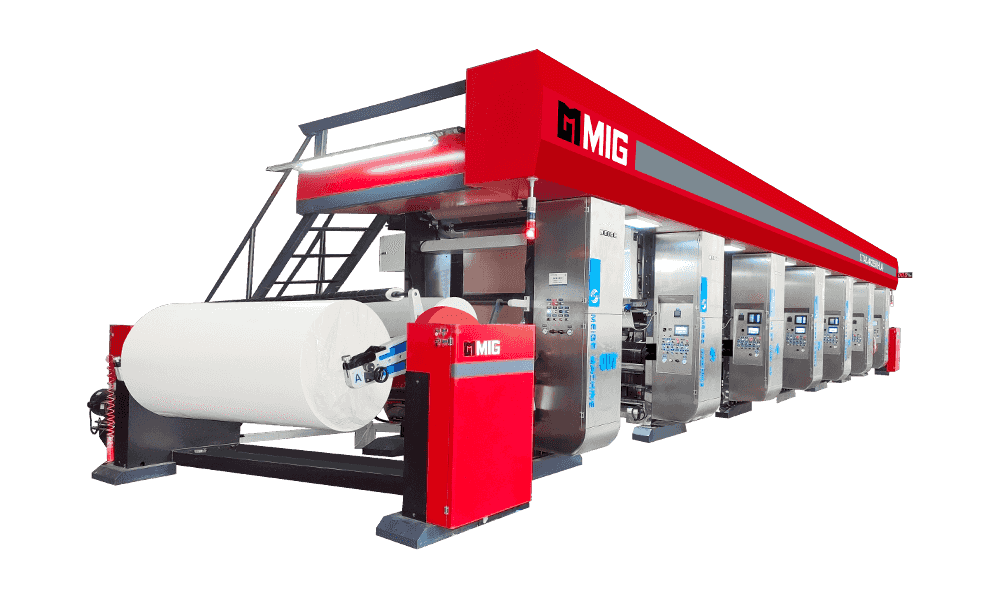
 Máquina de estampado compuesto sin cola MGFH-1650D-2 Una máquina de estampado compuesto sin adhesivo de dos o tres capas para películas decorativas estándar, que combina unión y textura en una sola pasada. Ver producto →
Cuando la película necesita una capa protectora o un recubrimiento adicional antes de que se aplique la textura, la versión de recubrimiento y estampado agrega esa estación al mismo marco en lugar de una segunda máquina.
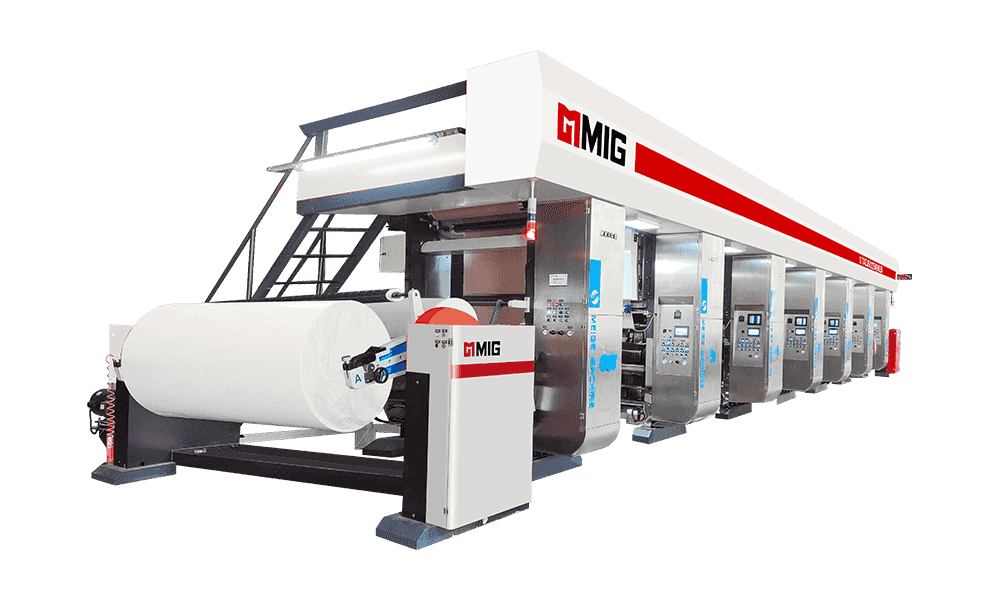
 Máquina de revestimiento y estampado compuesto sin cola MGFH-1650D-3 Una máquina de recubrimiento y estampado de capa protectora de 2 o 3 capas que agrega una capa posterior después del estampado dentro del mismo marco integrado. Ver producto →
Qué confirmar antes de especificar una línea
La mayoría de las costosas sorpresas de este equipo provienen de detalles que nunca fueron anotados. Estos son los puntos que vale la pena resolver antes de firmar un presupuesto:
- Recuento y estructura de capas, incluido si una capa superior protectora es parte del producto terminado o un paso posterior.
- Rango de espesor de película, porque un mismo rollo se comporta diferente en una película de 0,08 mm y en una de 0,30 mm.
- Profundidad de textura y cambio de rollo, incluida la frecuencia con la que cambia el patrón en una semana laboral.
- Capacidad de enfriamiento relativa a la velocidad de la línea, que es donde generalmente se origina la textura superficial.
- La velocidad coincide con la impresora en sentido ascendente, de modo que la línea de acabado no esté esperando ni sobrepasándose.
- Servicios públicos, espacio y manejo de rollos, incluido el peso que se moverán y almacenarán los rollos de estampado.
- Quién maneja realmente la línea de noche, porque una máquina es tan buena como el turno que la opera.
Ninguno de ellos requiere que un departamento técnico responda. Requieren una imagen honesta de lo que producirá la planta dentro de tres años, no sólo el día de la instalación.
Una nota final desde el taller
Hemos estado fabricando equipos de impresión y acabado desde 1999, y las líneas que envejecen bien rara vez son las más especificadas. Son aquellos en los que la estación de laminación, el rodillo de gofrado y la sección de enfriamiento fueron dimensionados para el mismo trabajo, y donde las personas que los manejan entienden por qué existe cada estación. Si está planificando una línea de películas de PVC o tratando de descubrir por qué una textura existente no se mantiene, esa conversación suele ser más útil que un folleto.
Categorías de Producto
Noticias recomendadas
2026-10-26Máquina de estampado de laminado de PVC: cómo funcionan la unión, la textura y la planificación de líneas
2026-10-19Máquina de impresión por huecograbado de PVC: una guía práctica para el comprador de impresores de películas

2026-10-13Máquina de impresión por huecograbado de película de PVC: configuración de una línea para una salida estable
Productos Recomendados
La variedad de modelos, para satisfacer las necesidades de desarrollo de diversas regiones del mundo.
¡Envíanos un mensaje ahora mismo!
enlaces rápidos
Productos
- Impresora de huecograbado de papel decorativo serie KL
- Impresora de huecograbado de papel decorativo serie DL
- Impresora de huecograbado de papel decorativo serie HL
- Impresora de huecograbado de papel decorativo serie MG
- Máquina de recubrimiento por huecograbado de papel decorativo serie LLW
- Impresora de huecograbado de papel decorativo serie BL, CS, JS, CL, JL, EL
- ......
Contáctenos
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Maquinaria Co., Ltd. de Zhejiang Meige All rights reserved.
 Privacidad